

روش های معمول حفاری سوراخ عمیق عبارتند از:
(1) حفره های خنک کننده و سوراخ های گرمای قالب های کوچک و متوسط معمولا توسط مته های معمولی یا طولانی بر روی مته های عمودی و مته های شیبدار پردازش می شوند. در طی پردازش، تراشه ها باید در زمان تخلیه و خنک شوند، و برای جلوگیری از انحراف سوراخ، باید خورده شود.
(2) سوراخ های قالب های متوسط و بزرگ معمولا بر روی دریل ها، ماشین های خسته کننده و دریل عمیق L پردازش می شوند. روش پیشرفته تر این است که حفره ها را با حفره های دیگر بر روی ابزارهای ماشینکاری مراکز ماشینکاری پردازش کنند.
(3) سوراخ های با دقت کم با دقت نیز می توانند از هر دو انتها پس از اسکبربلی حفاری شوند.
(4) حفره هایی که نیاز به عمق بالاتر دارند باید از طریق اقدامات خاصی از قبیل استفاده از ابزارهای حفاری هدایت شوند.
توجه به حفاری حفره های عمیق نیز باید انجام شود:
A. هنگامی که عمق حفاری 3 برابر قطر باشد، باید بیت را برای حذف تراشه انتخاب کرده و بعد از یک عمق مشخص بیت باید از حذف تراشه خارج شود تا بتوان از شکست بیت به علت انسداد تراشه جلوگیری کرد .
B. بعضی از حفره های عمیق عمیق تر از طول کل بیت یا عمیق تر است. در این زمان، میله های میله بلند یا مته های متصل میله می توانند برای حفاری استفاده شوند. این دو نوع تمرین می تواند توسط خودمان خریداری شود یا ساخته شود.
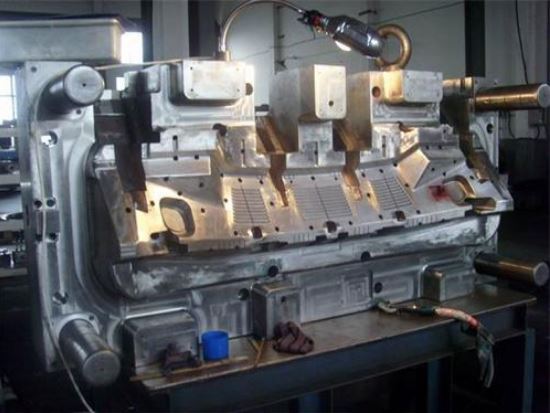
C. برای برخی از سوراخ های عمیق خاص، مانند برخی از طریق سوراخ، تجهیزات خاص و یا ماشین آلات معمولا استفاده می شود. در این زمان، مته های ویژه طول میله ای مورد نیاز است. این نوع بیت تمرین باید بر اساس شرایط خاصی از قطعه کار توسعه یابد. به طور کلی، تکنولوژی پردازش حفره عمیق نمی تواند عمق حفره را با یک ابزار برش پردازش کند. این باید به چند منبع تغذیه تقسیم شود تا مشکلات حذف و خنک نگه داشتن تراشه حل شود و دقت پردازش کم است. حفاری تفنگ می تواند این مشکلات را حل کند، بنابراین در تولید قالب، سوراخ های عمیق با قطر کمتر از 20 میلی متر، مانند سوراخ های آب خنک کننده، می تواند توسط مته تفنگ پردازش شود. واشات عمومی شماره hcsteel تفنگ مته. بخش کار بخشی از تفنگ دستی توسط جوش فولادی با سرعت بالا یا کاربید سیمان با لوله مته شکل گرفته است که توسط فشار دادن لوله های فولادی بدون درز شکل گرفته است. قطعه کار با یک مته چرخشی تغذیه می شود در حالی که مایع برش فشار بالا به دم لوله مته تزریق می شود. پس از خنک سازی منطقه برش، تراشه ها در طول شیار لوله مته شسته می شوند.
ویژگی حفاری های حفاری به شرح زیر است:
نسبت قطر طول سوراخ می تواند به 100: 1 یا بزرگتر برسد.
بازده تولید بالا، تنها یک فرایند می تواند برای به دست آوردن سوراخ های با کیفیت بالا استفاده شود؛
پس از پردازش مداوم برای مدت طولانی، اندازه سوراخ بسیار کم (در O.02-O.05 mm) تغییر می کند؛
هنگامی که سختی مواد قطعه کار تا 45 HRC باشد، هنوز هم می تواند پردازش شود.
کیفیت سوراخ بسیار خوب است، معمولا نیازی به پردازش بیشتر نیست.
هیچ مهارت مهارت عملیاتی لازم نیست
_ دوام دهی 10-15 برابر بیشتر از مورب پیچ و تاب و صدها تا چند بخش خشک می تواند هر آسیاب پردازش.
دقت موقعیت سوراخ همانند تنظیم است.