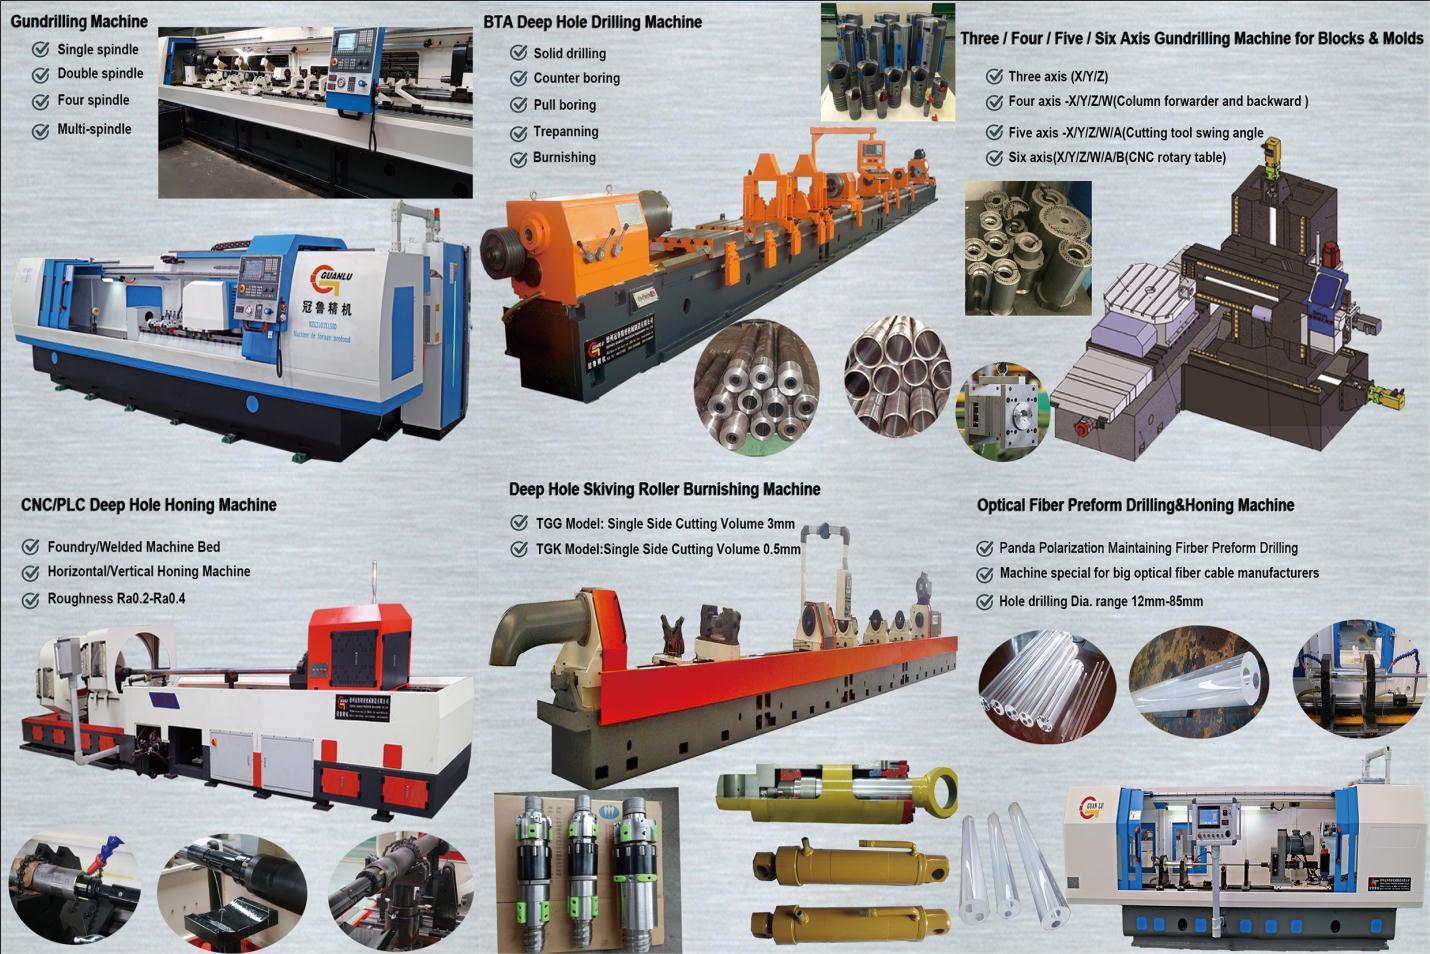


مشخصات پردازش حفره عمیق: عمق حفاری حفاری (نسبت عمق سوراخ به قطر سوراخ> 5) موقعیت بسیار مهم در زمینه پردازش مکانیکی را اشغال می کند، که بیش از 40 درصد حجم پردازش سوراخ را تشکیل می دهد. با پیشرفت علم و فن آوری، ظهور قطعات جدید عمیق و سخت افزاری جدید با قدرت بالا، سختی بالا و با ارزش بالا و بهبود مستمر عمق، دقت و کارایی قطعه کار، پردازش سوراخ تبدیل به فرایند کلیدی و پردازش مشکلات در پردازش مکانیکی می شود. روش های پردازش سنتی به علت سختی سیستم فرآیند، برش های تخلیه و خنک کننده و روانکاری است. بیشتر و بیشتر سخت است که برآورده و یا حتی قادر به برآوردن نیازهای دقیق، کارایی و مواد در پردازش سوراخ عمیق باشد. بنابراین حفاری عمیق حفاری نیاز به حمایت از یک تکنولوژی حفاری خاص دارد.
حفاری عمیق حفاری می تواند انواع مختلف روش نصب ابزار ماشین: چرخش قطعه کار، جنبش تغذیه ابزار؛ قطعه کار ثابت، چرخش ابزار و حرکت خوراک؛ چرخش قطعه کار، چرخش معکوس ابزار و جنبش تغذیه. روش خاصی برای اتخاذ بستگی به ویژگی های قطعه کار و وضعیت سوراخ پردازش شده دارد.
معمولا دو نوع ابزار حفاری عمیق وجود دارد: مته اسلحه و مته حفاری BTA.
ویژگی اصلی حفاری عمیق حفاری CNC به شرح زیر است:
نرخ حذف مواد بسیار زیاد؛ در شرایط پردازش نرمال حفاری حفره های عمیق از طریق یک زمان بدون برداشت ابزار انجام می شود؛ دقت عالی اندازه سوراخ، راستی، زبری سطح می تواند به دست آید و اشکال مختلف حفره های عمیق را می توان پردازش کرد، مانند سوراخ سوراخ، سوراخ های کور، حفره های سوراخ و غیره. سازگاری بالا با کیفیت پردازش. هنگام حفاری سوراخهای عمیق، کل عملیات حفاری دارای الزامات بسیار بالایی برای برش ابزار، ماشین آلات و تجهیزات مرتبط است.
پردازش حفره عمیق در حالت بسته یا نیمه بسته است، بنابراین وضعیت برش ابزار به طور مستقیم قابل مشاهده نیست. در حال حاضر ما تنها می توانیم قضاوت کنیم که آیا فرایند برش با شنیدن صدای نرمال، به دنبال برش، مشاهده بار دستگاه، فشار سنج، لرزش لمسی و سایر پدیده های ظاهری است.
گرمای برش قابل گسترش نیست. به طور کلی، 80 درصد از گرمای برش توسط تراشه در فرایند برش گرفته شده است، در حالی که تنها 40 درصد در حفاری عمیق سوراخ. ابزار برای بخش بزرگی از گرمای برش حساب می شود. آنها دیر پخش شده و به راحتی بیش از حد گرم می شوند. دمای لبه برش می تواند به 600 درجه برسد. مته سوراخ کننده عمیق CNC باید روش خنک کننده اجباری و موثر را اتخاذ کند.
تراشه ها به راحتی تخلیه نمی شوند. از آنجا که عمق سوراخ و مسیر برش طولانی است، آن مستعد انسداد است، که موجب سقوط بیت میشود. بنابراین، طول و شکل تراشه باید کنترل شود و اجباری حذف تراشه باید انجام شود.
سختی حفاری NC حفاری عمیق ضعیف است. با توجه به محدودیت اندازه سوراخ، طول سوراخ نسبتا بزرگ است، لوله مته نازک و بلند است، سختی ضعیف است، ارتعاش آسان است، و سوراخ حفاری آسان است، بنابراین، انحراف، بنابراین راهنمایی های پشتیبانی بسیار مهم است. این در ابزارهای حفاری تفنگ برجسته تر است.